
产品详情 公司简介
哈尔滨丰鹊经贸有限公司为您提供满洲里二手焊管规格相关信息,焊管工艺流程 原材料开卷—平整—端部剪切及焊接—活套—成形—焊接—内外焊珠去除—预校正—感应热处理—定径及校直—涡流检测—切断—水压检查—酸洗—最终检查(严格把关)—包装—出货。只要管子材料是高强度合金钢,包括耐温、耐压、耐磨、耐低温的合金钢钢管,都要在焊接工艺上着重落实防止由于焊接高温作业产生马氏体组织,出现裂缝的倾向,工艺上一般要求是,焊条要选择好,并且按要求焙烘发给焊工使用。根据管材的直径大小来分,直径小只能一面焊的和技工可以钻进管子里去实施两面焊接的。单面焊接的对焊工技术提出要求,能做到单面焊接两面成形,通过钢球试验,保证截面积通过能力和焊缝成形均符合设计要求。
满洲里二手焊管规格,焊接钢管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。焊接钢管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。公制焊管规格用作无缝管形式,用外径壁厚毫米表示的焊接钢管,用普通碳素钢、碳素钢或普能低合金钢的热带、冷带焊接,或用热带焊接后再经冷拨方法制成。轴承损坏后,就会破坏挤压辊的正常位置。以两辊式挤压辊装置为例 ,一般在挤压辊内装有上下两套轴承, 当其中一套损坏后,挤压辊失去控制,焊缝就会高出而造成搭焊。
厚壁焊管批发,产品广泛应用于自来水工程、石化工业、化学工业、电力工业、农业灌溉、城市建设,是开发的二十个产品之一。作液体输送用给水、排水。作气体输送用煤气、蒸气、液化石油气。作结构用作打桩管、作桥梁;码头、道路、建筑结构用管等。焊管机组能够得到这么广泛的应用跟它自身的优势是分不开的。焊管机组行业的发展如此迅速,要想立于不败之地,就需要提高焊管机组的生产质量,做好焊管机组的调试和日常维护工作。另外还要注意调整焊管机组中飞锯的单向阀,要注意飞锯小车和钢管生产速度保持同步,这样可以避免锯片被损坏。
公制焊管分普能和薄壁、普通用作结构件,如传动轴,或输送流体,薄壁用来生产家具、灯具等,要保证钢管强度和弯曲试验。镀锌焊管焊接工艺控制焊接镀锌钢和低碳钢的制备一般是相同的,需要注意的是要认真处理坡口尺寸和附近的镀锌层。为了穿透,凹槽的尺寸应适当,一般为60〜65°,留一些空间,通常为5〜5mm;选择好电流的大小要照顾到立焊和仰焊的成形(有些管子不是很大,一次成形,无法中途调整电流),过程当中控制好电弧的稳定和成形,可以适当摆动,要成形和必要的摆动结合好。
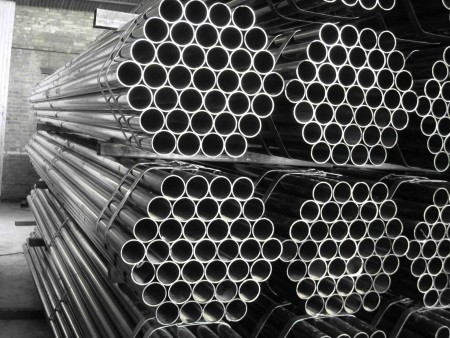
焊管机组规格,焊缝两边焊前要去油、去水、去锈、去杂物,清洁干净,焊接线能量尽可能小些,尽量减少焊接过程中摆动,最后一道焊缝的排列尽可能对热影响区有退火作用。焊后缓冷,用石棉布等盖上等等措施。轧辊模具的强度、韧性、耐磨性、表面光洁度、尺寸精度、硬度等要求高,硬度要均匀。 焊管机组要配置润滑剂循环装置,冷却和润滑轧辊,以减少在轧辊变形钢带,上表面应力,防止表面划伤,减少微裂纹。如果角焊缝,特别是角焊缝的T型接头容易渗透裂纹。当焊接镀锌钢时,锌层和电弧边缘的凹槽表面在热,氧化,熔化的作用下,蒸发以及挥发性白烟和蒸汽容易造成焊缝气孔。
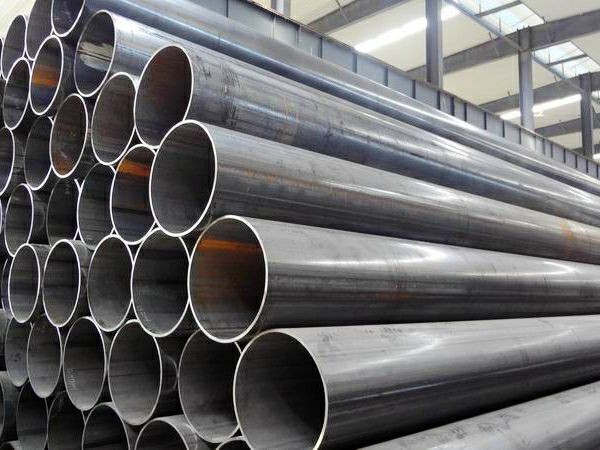
锌是为了减少焊缝的熔深,在镀锌焊管焊接前可以将镀锌的内槽内的镀锌层清除后再进行焊接。在实践中,监督时采用集中打线槽,留有钝边技术进行集中控制,二次焊接过程,减少了不完全熔深的可能性。焊管制造过程中的各种缺陷,一般都能在生产中通过压扁、扩口或水压试验时发现,但也有部分缺陷,尤其是内在缺陷,目检难以发现和判断,但可能会在使用过程中或以后的冷加工时出现。另外在日常生活中还要注意定期的对焊管机组进行检查和维修,及时的了解焊管机组的性能,如果出现故障的话,就要注意及时的采取相应的措施进行修理。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯