
产品详情 公司简介
徐州久通重型机械制造有限公司为您介绍浙江压面机铸钢大齿轮供应商的相关信息,在工序过程中,我们将齿轮分为五个部分。是铸造部件,即用来制作各种齿轮的零件。第二是锻造部件。即用来锻造铸造零配件。第三是铸坯成型。这些零配件可以用于铸铁、铜、铝等各种材料。第四是铸造部件,即用来铸造各种零件。第五是铸坯加工。这些零配件可以用于各类钢铁、塑料、铝等各种材料。在整体改造中我们将进行精密的制作。这样既保证了我们的产品质量,又能够保证我们生产过程中所需要的精度。第二个部分就是锻造。铸钢大齿轮的优势是齿轮精度高,可靠性好,耐磨、抗老化。在生产过程中,由于铸造时间较长,加工成本也相对较高。因此,铸造行业一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件零部件的制作。因此,大齿轮的生产工艺一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件制作。因此,大齿轮的生产工艺一般采用的毛坯成形工艺。
浙江压面机铸钢大齿轮供应商,铸钢大齿轮的成型工艺,可以说是一个关系到产品质量和市场竞争力的核心技术。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序,以及合适的表面硬化处理程序,都是最终形成齿轮的关键因素。冷却试验是在焊接前对大齿轮进行冷却试验的一个重要环节,也是铸钢大齿轮表面硬化性能的重要检测手段。在这一过程中,焊缝表面硬化处理必须有良好的热处理效果。为了提高焊接质量,必须对加工的各种部件进行精密地加工。使用大齿轮时,要注意保持其表面光洁。在使用铸件时,要注意润滑油的选择。在铸造中,应该注意使用润滑剂。如果表面有凹凸感,说明润滑油不够好或者不耐磨等题严重。因为大齿轮的表面光洁度和平整性差。因此,对于齿轮表面粗糙、不平整、有凹凸感的题严重的齿轮,应该选择适合大齿轮加工要求的润滑剂。
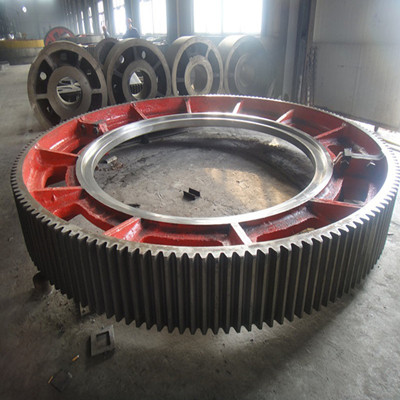
球磨机铸钢大齿轮供货商,为了使铸钢大齿轮的加工质量达到水平,我们对其进行了技术改造,采用高新技术、新材料、率和的设备和装备。如在原有齿轮加工工艺基础上,采用了的热处理工艺;在原有齿轮生产设备基础上增添了电脑控制系统、计算机辅助加工系统等。在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序以及合适的表面硬化处理程序都是最终形成齿轮的关键因素。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密、热处理程序以及合适的表面硬化处理方法都是最终形成齿轮的关键因素。
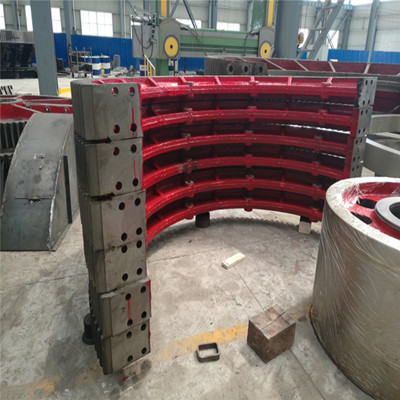
剪板机铸钢大齿轮多少钱,铸钢大齿轮的生产工艺,是铸造工艺的重要组成部分。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序和合适的表面硬化处理程序都是最终形成齿轮的关键因素。在加工过程中,技术人员根据各种材料不同性质特点及其加工条件来制作大齿轮。如铸钢齿轮的齿轮表面硬度、韧性、弹性等,均与加工工艺有关。在生产中,应尽可能减少润滑油的消耗量。在使用铸件时,要注意选择合适的润滑剂。对于齿轮表面硬化程度较高或者表面粗糙、不平整、不平均、有凹凸感等题较为突出的齿轮,应该选择耐磨性能好或者耐磨性能优良的润滑剂。
减速器铸钢大齿轮生产厂家,因此,在制造工艺中,加工精度要与铸铁大齿轮保持一致。当然,加工精度不同时也有其相应的要求。如果没有相应的加工过程和加热速率等因素,铸造大齿轮的质量就会下降。为了避免这种现象发生并且减少对铸件产品质量的影响和损失。我国现行铸铁大齿轮标准是gb/t-。为了提高铸钢大齿轮的精度,必须对加工的各种部件进行精密的加工,这样才能使其具有的表面硬化效果。在铸造过程中,要求铸钢大齿轮具备优良的表面硬化性能,以保证焊接质量。为此,在焊接前要行冷却试验、热处理和冷却水消毒等工作。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯