
产品详情 公司简介
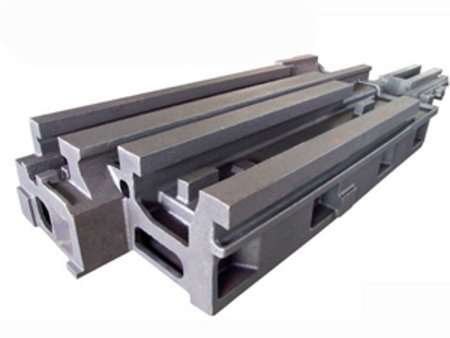
270-480铸钢件-实用的铸钢件推荐
沈阳东明特钢制造有限公司自2010-04-12成立以来,专注于为需求群体提供好的铸钢件。公司及时跟进潮流动态,立足新起点,开创新局面。拥有成熟的生产加工设备以及可靠的包装生产流水线,新产品开发周期短、能力强,精度高,制造工艺成熟。欢迎广大需求群体前来合作。
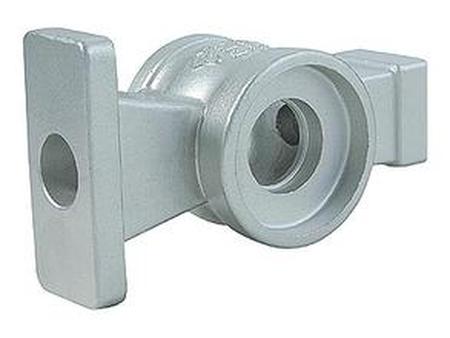
270-480铸钢件-实用的铸钢件推荐。
目前,铸钢工业所用工艺造型材料的基本情况大致可作如下概括。
小型铸钢件有相当一部分仍用粘土湿型砂造型。其中用手工造型者已不多见,大都用机器造型,高压造型I艺也在铸钢件生产中得到了应用.部分小型铸钢件用熔模或壳型铸造,生产成本虽然高得多,但铸件的尺寸精度有很大提高,按标准(IS08062)的分级,比用粘土砂型铸造可分别提高3~4级或2~3级。质量要求高的小型铸钢件,采用这些精铸工艺是合适的,目前其产量有不断增加的趋势。
中型铸钢件以采用化学硬化砂造型为主,粘土干砂型很少采用。其中,以用水玻璃硬化砂为多,一一般用简单的机械造型或手I造型,也有一部分用树脂自硬砂造型。
重型铸钢件的生产目前仍以水玻璃砂为主,大都采用手工造型,树脂自硬砂及有机脂水玻璃砂在这方面的应用正在发展。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
270-480铸钢件-实用的铸钢件推荐。
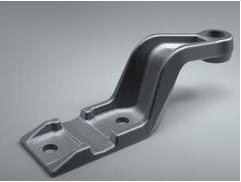
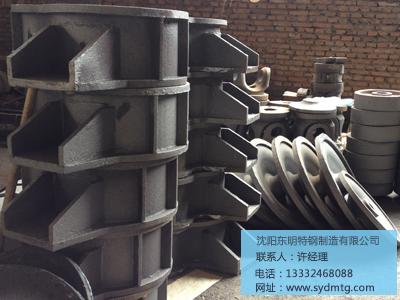
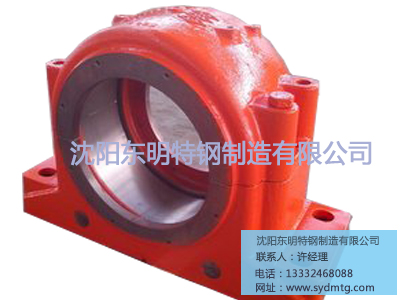
铸钢件是金属物件,它很多不同的形状,铸钢件加工过程非常复杂但又具有创造性,那么铸钢件加工的工艺特色是怎样的呢?
大型铸钢件加工及工艺设计需要考虑很多的工艺方面的条件要素,也需要运用很多的设计技巧。一些在小件中不显眼的因素,在大件中就会产生大的影响。大型铸钢批量小,工艺试验和改进也比较困难,要求其设计者具有有丰富的行业知识和设计经验。
铸钢件加工的铸造工艺设计是铸钢件加工的重要环节, 是获得高产铸钢的重要技术管理措施。在选定铸造工艺方案时,须考虑铸造车间的具体条件,如铸造设备运转情况、生产能力,铸钢件的结构和尺寸、技术要求以及生产数量等。
当生产的工艺方案决定以后,还应根据产品零件图的形状、尺寸和技术要求,选定各种铸造工艺参数。铸造工艺参数是由金属种类和铸造方法等要素的特点决定的。
东明特钢以有效生产铸钢件为主营方向,产品很好的诠释其用于机械组装的用途,主要销售往辽宁等地区。依靠、机制健全、不断强化的服务理念,为了方便广大需求群体,我司尽心尽力提供的售后服务,也因此受到需求客户一致的好评与赞誉。
在高速高精时代大环境下,东明特钢以客户为中心,以市场为导向,依法合规开展经营活动。公司将一如既往的供应有品质、高精度、有效能的铸钢件,以满足需求群体需求,不断为广大客户提供好的产品服务,立志成为机械五金加工业界的企业。公司地址:沈阳市苏家屯区青城街88号,欢迎您对我们提出建议或意见。
欢迎电话来访,我们有人员为您介绍270-480铸钢件,铸钢件的相关信息





关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯